

دستگاه پرس وکیوم چیست؟ انواع، نحوه کار و راهنمای خرید
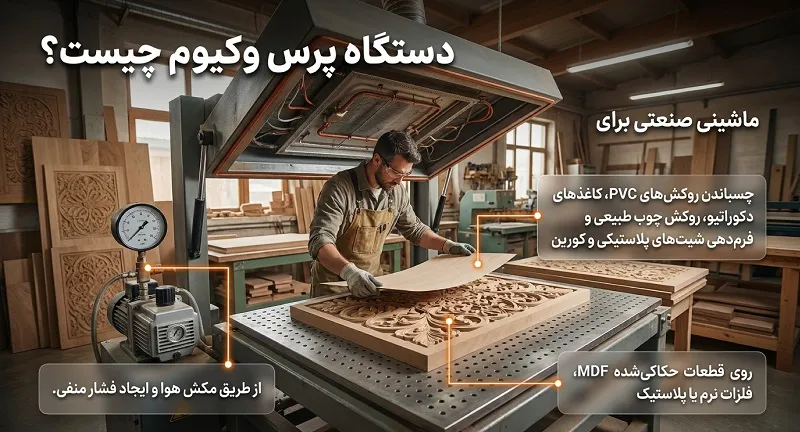
با رشد روزافزون تقاضا برای مصنوعات چوبی مدرن، کابینتهای ممبران (کلاسیک و نئوکلاسیک)، دربهای روکششده و تابلوهای تبلیغاتی برجسته، دستگاه پرس وکیوم (Vacuum Press Machine) به یکی از حیاتیترین تجهیزات خطوط تولید صنایع چوب و دکوراسیون تبدیل شده است. این ماشین صنعتی با تلفیق دندانه دار دو عامل حرارت کنترلشده (توسط المنتها یا هیترهای سرامیکی) و فشار منفی (ایجاد خلأ توسط پمپ وکیوم)، روکشهای انعطافپذیر مانند PVC، روکشهای طبیعی چوب و شیتهای ترموفورمینگ را با دقتی میکرونی بر روی قطعات CNCخورده MDF یا متریالهای دیگر میچسباند.
دستگاه پرس وکیوم چیست؟
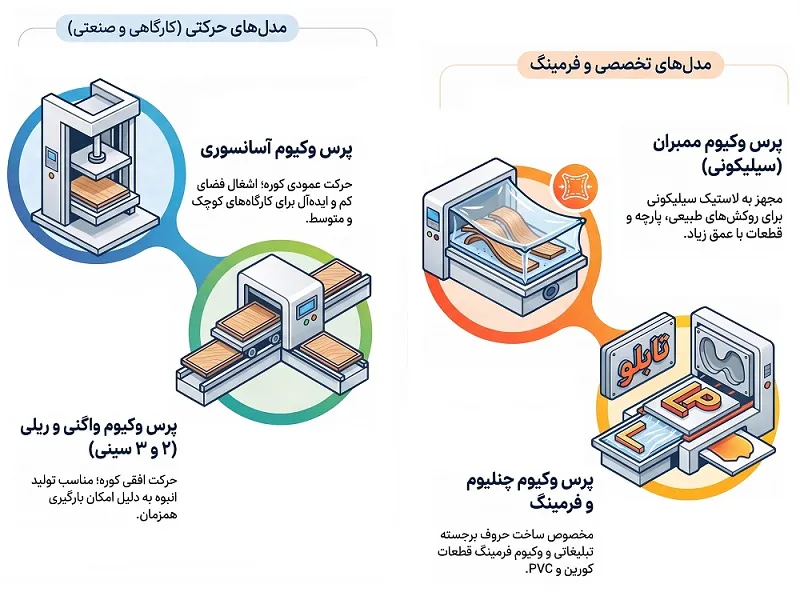
ماشینی صنعتی برای چسباندن روکشهای PVC، کاغذهای دکوراتیو، روکش چوب طبیعی و فرمدهی شیتهای پلاستیکی و کورین روی قطعات حکاکیشده MDF، فلزات نرم یا پلاستیک از طریق مکش هوا و ایجاد فشار منفی. مکانیسم اصلی کارکرد آن شامل ایجاد خلأ (وکیوم) با فشار منفی پمپ، همزمان با نرم شدن روکش تحت حرارت هیتر، باعث چسبیدن کامل روکش به ریزترین شیارها و انحناهای سطح قطعه کار میشود. دستهبندی اصلی شاسیهای پرس وکیوم شامل موارد زیر است:
- پرس وکیوم آسانسوری: حرکت عمودی کوره هیتر؛ اشغال فضای کم و ایدهآل برای کارگاههای کوچک و متوسط.
- پرس وکیوم واگنی و ریلی (۲ و ۳ سینی): حرکت افقی کوره؛ مناسب تولید انبوه و خطوط پرتیراژ به دلیل امکان بارگیری همزمان.
- پرس وکیوم ممبران (سیلیکونی): مجهز به لاستیک سیلیکونی برای روکشهای طبیعی چوب، پارچه و قطعات با عمق زیاد.
- پرس وکیوم چنلیوم، حروف و فرمینگ: مخصوص ساخت حروف برجسته تبلیغاتی و وکیوم فرمینگ قطعات کورین و PVC.
چرا انتخاب صحیح دستگاه پرس وکیوم برای کارگاه شما حیاتی است؟
در بازار رقابتی امروز، کیفیت نهایی مصنوعات چوبی، امضای برند شماست. یک پرس وکیوم استاندارد باید بتواند یکنواختی دما را در تمامی نقاط سینی حفظ کند تا چسب پلیاورتان (PUR) به دمای فعالسازی دقیق خود برسد و از سوی دیگر، پمپ وکیوم با تخلیه سریع هوای محبوس، از ایجاد حبابهای هوا جلوگیری نماید.
مجموعه آوا ماشین با در نظر گرفتن تنوع نیازهای کارگاهی و صنعتی، رنج کاملی از دستگاههای پرس وکیوم از جمله مدلهای آسانسوری (سایز ۱ و ۲)، واگنی/ریلی ۲ و ۳ سینی با هیتر متحرک، واگنی ممبران و مدلهای تخصصی حروف، چنلیوم و فرمینگ را طراحی و به بازار عرضه کرده است. در ادامه این مقاله مرجع، به بررسی جزئیات فنی، نحوه کارکرد، انواع چسبها و متریالشناسی روکشها میپردازیم:
نحوه کارکرد فنی و مکانیک دستگاه پرس وکیوم
کارکرد دستگاه پرس وکیوم بر پایه دو اصل بنیادی فیزیک و شیمی صنعتی استوار است:
- قانون فشار دیفرانسیلی (Atmospheric Differential Pressure)
- رفتار ترموپلاستیک (Thermoplasticity) روکشهای پیویسی.
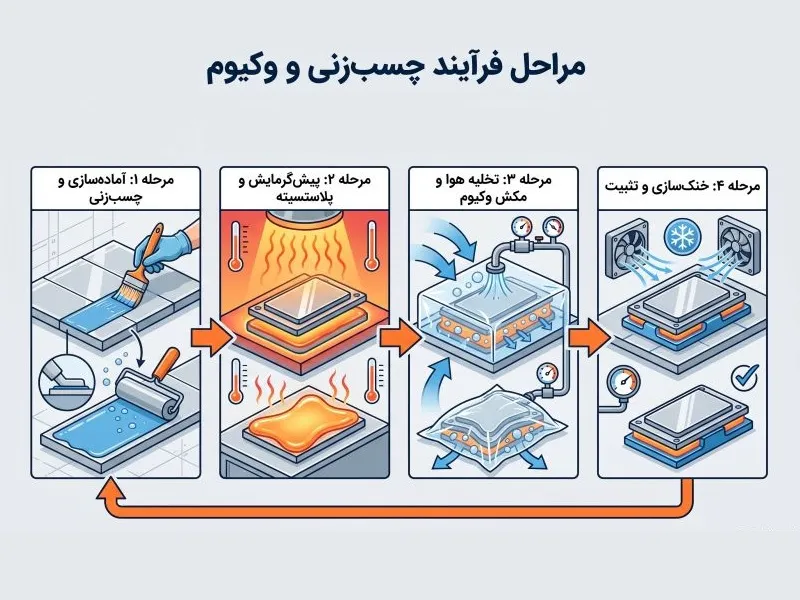
در این فرآیند، هنگامی که هوای زیر روکش توسط پمپ وکیوم کاملاً تخلیه میشود، فشار جو (حدود ۱ بار یا ۱۰ تن بر متر مربع) بر سطح بیرونی روکش نرمشده اعمال میگردد. این فشار عظیم و یکنواخت، روکش را به تمام شیارها، گودیها و نقشونگارهای سه بعدی (3D) حاصل از ماشینکاری CNC میچسباند. برای دستیابی به بالاترین کیفیت چسبندگی و جلوگیری از عیوبی نظیر حبابزدگی یا بلند شدن روکش، فرآیند وکیومکاری در ۴ مرحله مکانیزه و زمانبندیشده انجام میشود:
گام اول: آمادهسازی قطعهکار، چیدمان و پاشش چسب
پیش از ورود قطعات به سینی وکیوم، زیرسازی دقیق قطعهکار تعیینکننده کیفیت خروجی نهایی است:
- پایهگذاری زیر قطعه (Pucks / Support Base): قطعات MDF حکاکیشده باید به کمک پایههای مخصوص (پایه وکیوم یا تکههای MDF کوچکتر) حدود ۵ تا ۱۰ میلیمتر از کف سینی فاصله بگیرند. این فاصله برای تخلیه آزادانه هوای زیر لبهها و کشیده شدن درست روکش به سمت زیر قطعه (Wrap-around) الزامی است.
- پاشش چسب ممبران (PUR Glue): چسبهای پلیاورتان پایه آب (تکجزئی یا دوجزئی همراه با هاردنر) روی سطح MDF پاشیده میشوند. تذکر فنی: لبهها و شیارهای عمیق CNC به دلیل فیبری بودن بافت MDF، جذب چسب بالاتری دارند و باید در دو لایه (Double Coat) چسبزنی شوند.
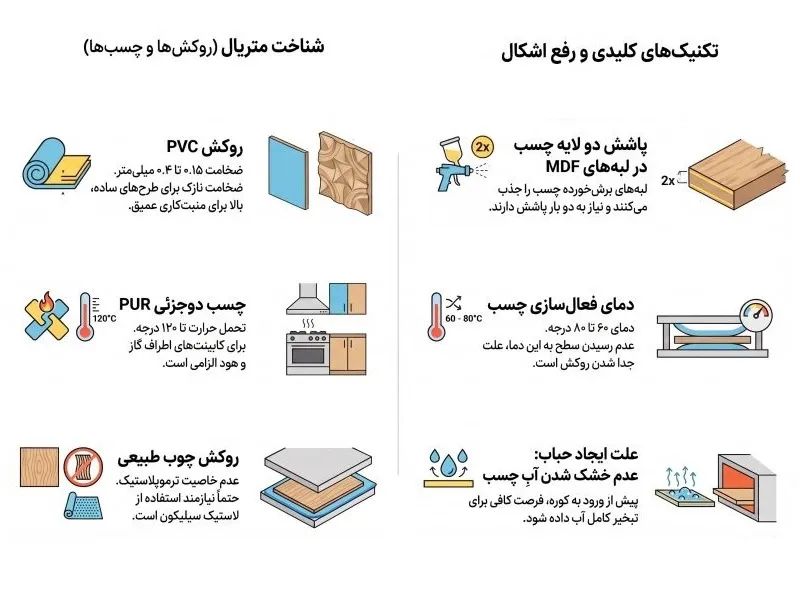
- زمان خشک شدن اولیه (Flash-off Time): چسب پاشیده شده باید قبل از کشیدن روکش در دمای محیط خشک شود (بهطوری که با لمس دست چسبناک نباشد اما تغییر رنگ دهد). ورود قطعه با چسب خیس به کوره باعث ایجاد حباب بخار زیر PVC میشود.
گام دوم: پیشگرمایش و رسیدن روکش به نقطه پلاستسیته
در این مرحله، کوره حرارتی (آسانسوری یا واگنی) بر روی سینی قرار گرفته و هیترهای تابشی (سرامیکی یا المنتی) شروع به گرمادهی میکنند:
- نرم شدن روکش (Plastic State): روکش PVC تحت تابش حرارت یکنواخت از حالت صصلب خارج شده و به حالت خمیری و انعطافپذیر (Thermoplastic) میرسد.
- کنترل دمای کوره: دمای کوره معمولاً بین ۱۳۰ تا ۱۶۰ درجه سانتیگراد تنظیم میشود تا سطح روکش به دمای کاری مطلوب (حدود ۷۰ تا ۹۰ درجه سانتیگراد روی خود روکش) برسد.
- تایمر پیشگرمایش: زمان ماندگاری زیر هیتر بستگی به ضخامت روکش دارد (برای روکشهای ۰.۱۵ میلیمتر حدود ۳۰ تا ۴۰ ثانیه و برای روکشهای ضخیم ۰.۴ میلیمتر تا ۹۰ ثانیه).
گام سوم: تخلیه هوا و اعمال فشار منفی
قلب فرآیند وکیومکاری، مرحله مکش هوای محبوس است:
- استارت پمپ وکیوم: با فرمان کنترلر، پمپ وکیوم روشن شده و هوای بین روکش و کف سینی را با سرعت بالا تخلیه میکند.
- میزان فشار منفی استاندارد: فشار مکش باید به محدوده ۰.۸- تا ۰.۹۵- بار (معادل -۸۰ تا -۹۵ کیلوپاسکال) برسد.
- فعالسازی حرارتی چسب: همزمان با فشار جو بر روی روکش، گرمای باقیمانده باعث فعال شدن رزین چسب پلیاورتان (Polyurethane Activation) شده و پیوند شیمیایی قوی بین روکش و فیبر چوب ایجاد میکند.
گام چهارم: خنکسازی، تثبیت ساختاری و دوربری
بسیاری از اپراتورها این مرحله را نادیده میگیرند، در حالی که عامل اصلی جلوگیری از برگشت فنری (Rebound) روکش است:
- حفظ فشار وکیوم در زمان خنکسازی: پمپ وکیوم باید تا زمان افت دمای روکش به زیر دمای فعالسازی چسب (زیر ۵۰ درجه سانتیگراد) فعال بماند تا چسب کاملاً گیرش اولیه خود را پیدا کند.
- تثبیت پیوند مولکولی: در صورت برداشتن زودهنگام فشار، روکش در لبههای تند و زوایای ۹۰ درجه دچار کشیدگی معکوس و جدایش میشود.
- دوربری و زوایدچینی: پس از خروج سینی از کوره و خنک شدن کامل، زواید روکش PVC به کمک تیغههای کاتر تخصصی با زاویه ۴۵ درجه دوربری میشود.
جدول پارامترهای فرآیند وکیوم کاری
پارامترهای فنی پرس وکیوم (ممبران) روکش PVC روی MDF
| پارامتر فنی | میزان استاندارد | دلیل اهمیت و تأثیر بر کیفیت |
|---|---|---|
| فشار منفی پمپ (Vacuum Pressure) | ۰٫۰۸- تا ۰٫۰۹۵- بار | چسبیدن کامل روکش به ریزترین شیارهای CNC |
| دمای فعالسازی چسب (Activation Temp) | ۶۰ تا ۸۰ درجه سانتیگراد | ایجاد پیوند مولکولی ماندگار بین PVC و MDF |
| دمای کوره هیتر (Heater Temp) | ۱۳۰ تا ۱۶۰ درجه سانتیگراد | نرم کردن روکش بدون ایجاد سوختگی یا تغییر رنگ |
| ارتفاع پایههای زیر کار (Pucks Height) | ۵ تا ۱۰ میلیمتر | گردش آزاد هوا و کاور شدن کامل لبههای قطعه |
| ظرفیت پمپ وکیوم (Pump Capacity) | ۸۰ تا ۲۰۰ m³/h | سرعت تخلیه هوا جهت جلوگیری از سرد شدن روکش |
معرفی کامل و مقایسه انواع دستگاه پرس وکیوم صنعتی
دستگاههای پرس وکیوم بر اساس مکانیزم حرکتی کوره، تعداد سینیهای کاری، نوع متریال مصرفی و ابعاد شاسی به مدلهای گوناگونی تقسیم میشوند. شناخت دقیق انواع این دستگاهها به کارگاهداران و مدیران تولید کمک میکند تا متناسب با میزان فضای موجود، تیراژ تولید و بودجه سرمایهگذاری، بهینهترین گزینه را انتخاب کنند. در ادامه، ۶ مدل اصلی دستگاههای پرس وکیوم آوا ماشین به همراه کاربردها و ویژگیهای فنی آنها بررسی شده است:
۱. پرس وکیوم آسانسوری (Elevator Vacuum Press)
در مدل آسانسوری، کوره حرارتی (کاور هیتر) به صورت عمودی و به کمک جکهای پنوماتیک یا هیدرولیک باز و بسته میشود. پس از چیدمان قطعات روی سینی، کوره مانند آسانسور پایین آمده، روی سینی قفل میشود و فرآیند وکیومکاری آغاز میگردد. مزیت های دستگاه وکیوم آسانسوری عبارتند از:
- اشغال حداقل فضای کارگاهی: به دلیل حرکت عمودی کوره، این دستگاه نیازی به فضای ریل جانبی ندارد و برای کارگاههای کوچک و متوسط بسیار ایدهآل است.
- استهلاک پایین و کاربری آسان: ساختار مکانیکی سادهتر باعث کاهش هزینههای تعمیر و نگهداری میشود.
- کاربرد اصلی: روکشدهی دربهای کابینت، قطعات منفرد MDF، ساخت سرویس خواب و کارهای سفارشی کارگاهی.
جهت بررسی مشخصات فنی دقیق، ابعاد سینی و مدلهای تکجک و دوجک، مقاله “راهنمای خرید پرس وکیوم آسانسوری” را مطالعه کنید.
۲. پرس وکیوم واگنی و ریلی (Wagon / Rail Vacuum Press)
در دستگاههای واگنی، کوره حرارتی به صورت افقی روی ریلهای صنعتی حرکت میکند. این دستگاهها معمولاً بهصورت دو سینی یا سه سینی طراحی میشوند. در حالی که یک سینی زیر کوره در حال پخت و وکیومکاری است، اپراتور میتواند سینی دوم را چیدمان و چسبزنی کند.
مزیت های دستگاه وکیوم واگنی عبارتند از:
- سرعت تولید فوقالعاده بالا: حذف زمان پرت بارگیری و تخلیه قطعات.
- مناسب برای تیراژ بالا: افزایش حداقل ۵۰ درصدی بازدهی خط تولید نسبت به مدلهای تکسینی.
- کاربرد اصلی: کارخانجات تولید انبوه دربهای چوبی، کابینتسازی صنعتی و تولیدکنندگان بزرگ مصنوعات چوبی.
برای مقایسه عملکرد ریلی و واگنی دستی با مدلهای اتوماتیک، به مقاله “مقایسه پرس وکیوم واگنی و ریلی” مراجعه کنید.
۳. پرس وکیوم واگنی ممبران (Membrane Vacuum Press)
دستگاه پرس وکیوم ممبران علاوه بر سیستم وکیوم استاندارد، به یک صفحه یا لاستیک سیلیکونی انعطافپذیر (Membrane Sheet) مجهز است. این لاستیک مقاومت حرارتی بسیار بالایی (تا ۲۴۰ درجه سانتیگراد) دارد و به عنوان یک لایه واسط میان کوره و قطعهکار عمل میکند. مزیت های دستگاه وکیوم واگنی ممبران عبارتند از:
- قابلیت روکشدهی روکشهای طبیعی چوب: امکان پرس کردن روکشهای چوبی ملچ، گردو و بلوط که انعطافپذیری کمتری نسبت به PVC دارند.
- عدم پارگی روکش در منبتهای عمیق: لاستیک سیلیکون فشار را به صورت یکنواخت توزیع کرده و از پارگی روکش در زوایای تند و گلهای عمیق CNC جلوگیری میکند.
- کاربرد اصلی: تولید مبلمان کلاسیک، دربهای لوکس چوبی، قطعات منبتکاریشده و خمکاری لایههای چوب.
جزئیات کامل این تکنولوژی را در مقاله “کاربردهای پرس وکیوم واگنی ممبران” بخوانید.
۴. پرس وکیوم هیتر متحرک (Moving Heater Vacuum Press)
در این مدل پیشرفته، کوره گرمایشی دارای سیستم حرکتی هوشمند و اتوماتیک است که روی سینیهای مختلف جابهجا میشود. کوره تنها در زمان نیاز روی سینی قرار گرفته و پس از اتمام زمان پخت، به سمت سینی بعدی حرکت میکند. مزیت های دستگاه وکیوم هیتر متحرک عبارتند از:
- صرفهجویی ۳۰ تا ۴۰ درصدی در مصرف برق: جلوگیری از اتلاف انرژی حرارتی و کارکرد بهینه المنتها.
- کاهش استهلاک هیترها: عدم سوزاندن روکش در زمان آمادهسازی سینیها.
- کاربرد اصلی: واحدهای تولیدی پرتیراژ که به دنبال کاهش هزینههای انرژی و کارکرد ۲۴ ساعته هستند.
برای آشنایی با سیستمهای اتوماسیون این مدل، مقاله “مزایای پرس وکیوم هیتر متحرک” را ببینید.
۵. پرس وکیوم چنلیوم، حروف برجسته و فرمینگ (Chanellium & Thermoforming)
این دستگاهها با شاسی خاص و عمق کارگیری بیشتر (حوضچه عمیقتر) برای ساخت حروف برجسته تبلیغاتی، تابلوهای چنلیوم و فرمدهی متریالهای پلاستیکی و ترموپلاستیک طراحی شدهاند. مزیت های دستگاه وکیوم فرمینگ عبارتند از:
- عمق مکش بالا: قابلیت فرمدهی شیتهای پلکسیگلاس، ABS و کورین تا ارتفاعهای بالاتر از ۱۵ سانتیمتر.
- کنترل دقیق دما: جلوگیری از کدر شدن یا تغییر رنگ شیتهای آکریلیک و پلاستیک.
- کاربرد اصلی: صنعت تابلوپلاستی، ساخت باکسهای پلاستیکی، قطعات صنعتی پلیمری و دکوراسیون کورین.
مقاله “پرس وکیوم چنلیوم و حروف” و مقاله “پرس وکیوم فرمینگ” را جهت کسب اطلاعات بیشتر مطالعه کنید..
۶. دستگاه وکیوم کابینت و دربهای چوبی
این دستگاهها دارای سینیهای استاندارد با ابعاد بزرگ (مانند ۱۴۰۲۸۰ یا ۱۴۰۳۰۰ سانتیمتر) هستند تا شیتهای کامل MDF و دربهای بزرگ بهصورت یکپارچه در آنها قرار گیرند. مزیت های دستگاه وکیوم کابینت عبارتند از:
- پوشش کامل شیتهای استاندارد: امکان جایگیری همزمان چندین درب کابینت در یک پارت کاری.
- سیستم مکش چندکاناله: توزیع یکنواخت وکیوم در ابعاد بزرگ بدون افت فشار در مرکز سینی.
- کاربرد اصلی: خطوط تخصصی تولید دربهای کابینت ممبران و دربهای داخلی ساختمان.
راهنمای تخصصی این بخش را در مقاله “اصول وکیوم کابینت و انتخاب روکش” دنبال کنید.
جدول مقایسه جامع انواع دستگاههای پرس وکیوم
جدول مقایسه جامع انواع دستگاههای پرس وکیوم
| نوع دستگاه | فضای مورد نیاز | ظرفیت تولید | مواد قابل پرس | رده قیمت | کاربرد مناسب |
|---|---|---|---|---|---|
| پرس وکیوم آسانسوری | کم (حدود ۳×۴ متر) | متوسط (کارگاهی) | ممبران، PVC، هایکلاس | اقتصادی / متوسط | کارگاههای کوچک تا متوسط |
| پرس وکیوم واگنی (۲ سینی) | متوسط (حدود ۳×۷ متر) | بالا (صنعتی) | روکشهای PVC، کاغذی | صنعتی / توجیهپذیر | خطوط تولید کابینت و درب |
| پرس وکیوم ممبران | متوسط تا زیاد | متوسط تا بالا | روکش چوب طبیعی، PVC، چرم | نیمهسنگین | مبلمان لوکس و منبت عمیق |
| هیتر متحرک (۳ سینی) | زیاد (حدود ۳×۱۰ متر) | بسیار بالا (انبوه) | انواع روکشهای ترموپلاستیک | سنگین / صنعتی | کارخانجات بزرگ صنایع چوب |
| پرس وکیوم فرمینگ / حروف | کم تا متوسط | متناسب با قطعه | ABS، پلکسی، PVC، ترموفرمینگ | اقتصادی / تخصصی | تابلوسازی و قطعات پلاستیکی |
انواع روکشهای PVC و چسبهای تخصصی وکیوم ممبران
کیفیت خروجی یک مصنوع چوبی روکششده، مثلثی متشکلی از عملکرد صحیح دستگاه پرس وکیوم، مرغوبیت روکش (PVC/Membrane Foil) و تکنولوژی چسب مصرفی است. عدم هماهنگی میان دمای کوره و نقطه فعالسازی چسب یا انتخاب ضخامت نادرست روکش، منجر به ضایعات گرانقیمت در خط تولید میشود. در این بخش، اصول متریالشناسی روکشها و شیمی چسبهای تخصصی ممبران را بررسی میکنیم:
انواع روکشهای پرس وکیوم و ویژگیهای آنها
روکشهای وکیوم بر اساس جنس، انعطافپذیری (Plasticity) و نوع فینیشینگ سطح به دستههای زیر تقسیم میشوند:
1.روکشهای PVC پیویسی (Polyvinyl Chloride):
- ضخامتهای استاندارد: بین ۰.۱۵ تا ۰.۴ میلیمتر.
- روکش نازک (۰.۱۵ تا ۰.۲ میلیمتر): مناسب برای ابزارها و حکاکیهای کمعمق CNC، دربهای ساده و صفحات صاف.
- روکش ضخیم (۰.۳ تا ۰.۴ میلیمتر): مناسب برای طرحهای عمیق، گلهای منبتکاری کلاسیک و برجستگیهای سهبعدی. نیاز به دمای پیشگرمایش بالاتر و زمان مکش طولانیتر دارد.
2. روکشهای هایگلاس (High-Gloss PVC):
- دارای یک لایه شفاف محافظ (UV Coating) با انعکاس نور بالا.
- نکته حساس عملیاتی: در زمان وکیومکاری روکشهای هایگلاس، حرارت بیش از حد کوره میتواند باعث مات شدن سطح یا ایجاد حالت پوست پرتقالی (Orange Peel) شود.
3. روکشهای سوپرمات و سافتتاچ (Super Matt & Soft Touch):
- دارای سطح مخملی و ضد لک/ضد اثرانگشت. برای وکیومکاری این روکشها، حفظ یکنواختی دمای هیتر الزامی است تا لکههای براق روی سطح مات ایجاد نشود.
4. روکشهای طبیعی چوب (Wood Veneer):
- روکشهای ملچ، گردو، بلوط و راش که فاقد خاصیت ترموپلاستیک هستند.
- الزام تجهیزاتی: روکش چوب طبیعی قابل انعطاف شدید نیست و برای پرس شدن حتماً باید از دستگاه پرس وکیوم ممبران (مجهز به لاستیک سیلیکون) استفاده شود.
چسبهای پرس وکیوم ممبران
چسبهای مورد استفاده در پرس وکیوم، امولسیونهای پلیاورتان پایه آب (Water-based PUR) هستند که پس از تبخیر آب، رزین حرارتی باقیمانده تحت فشار و دمای مشخص فعال میشود:
1.چسب تکجزئی (1-Component PUR)
- نیازی به هاردنر (سختکننده) ندارد و کاربری آسانی دارد.
- مقاومت حرارتی: تا حدود ۷۰ الی ۸۰ درجه سانتیگراد. برای مناطقی با آبوهوای معتدل و کابینتهای معمولی مناسب است.
2. چسب دوجزئی (2-Component PUR + Isocyanate Hardener)
- با افزودن حدود ۳ تا ۵ درصد هاردنر (ایزوسیانات) مخلوط میشود.
- مقاومت حرارتی و رطوبتی بسیار بالا: پس از خشک شدن کامل (Curing)، پیوند متقاطع (Cross-linking) ایجاد کرده و مقاومت حرارتی آن تا ۱۰۰ الی ۱۲۰ درجه سانتیگراد افزایش مییابد.
- توصیه صنعتی: برای کابینتهای اطراف گاز، هود و ظروف آشپزخانه حتماً باید از چسب دوجزئی استفاده شود.
تکنیکهای پاشش چسب و تنظیمات اپراتوری
- انتخاب پیستوله مناسب: استفاده از پیستوله با سایز نازل ۱.۸ تا ۲.۰ میلیمتر و فشار باد ۳ تا ۴ بار جهت ایجاد پاشش کاملاً یکنواخت (Atomization).
- پاشش دو لایه در لبهها (Double-Coating): لبههای برشخورده MDF و شیارهای CNC به دلیل فیبری بودن، چسب را جذب میکنند. ابتدا یک لایه پاشیده شده، پس از ۳ دقیقه لایه دوم پاشش میشود.
- دمای فعالسازی (Activation Temperature): چسبهای PUR در دمای ۶۰ تا ۸۰ درجه سانتیگراد (دمای سطح قطعه) فعال میشوند. اگر دمای سطح چسب به این حد نرسد، لایه چسب کریستالی نشده و روکش پس از مدتی جدا میشود.
- زمان ماندگاری چسب روی قطعه (Pot Life & Open Time): قطعات چسبخورده میتوانند تا ۲۴ ساعت در محیط بدون گرد و غبار بمانند و سپس وکیوم شوند، اما بهترین نتیجه ظرف ۲ تا ۴ ساعت اول به دست میآید.
جدول عیبیابی مشکلات چسب و روکش در پرس وکیوم
جدول عیبیابی مشکلات چسب و روکش در پرس وکیوم
| عیب / مشکل | علت احتمالی | راهکار اصلاحی |
|---|---|---|
| جدایش روکش از لبهها (Delamination) | عدم وصول به دمای فعالسازی چسب یا پاشش کم چسب در لبهها | افزایش زمان پیشگرمایش و پاشش دو لایه چسب در لبههای MDF |
| ایجاد حباب زیر PVC | وکیومکاری قبل از خشک شدن کامل آب چسب (عدم رعایت Flash-off) | مهلت دادن به قطعهکار جهت خشک شدن کامل چسب قبل از کوره |
| چروکیدگی روکش در زوایا | تخلیه ناگهانی هوا یا عدم رسیدن PVC به نقطه پلاستیسیته | تنظیم شیر کنترل وکیوم (Mantle) و افزایش دمای پیشگرمایش |
| مات شدن یا سوختن روکشهای گلاس | دمای بیش از حد هیتر یا فاصله کم کوره تا سینی | کاهش دمای کوره و استفاده از هیترهای سرامیکی با تابش یکنواخت |
| مشاهده دانه و برجستگی زیر روکش | — | — |
راهنمای خرید و نکات بازرسی فنی دستگاه پرس وکیوم
خرید دستگاه پرس وکیوم یک سرمایهگذاری زیربنایی برای کارگاه یا کارخانه شماست. عدم توجه به فاکتورهای فنی در زمان خرید میتواند منجر به هزینههای سنگین تعمیرات، تلفات انرژی و ضایعات بالای متریال شود. کارشناسان ارشد آوا ماشین چکلیست زیر را جهت بازرسی فنی پیش از خرید پیشنهاد میکنند:
1. شاسی و سازه دستگاه (Frame Dynamics):
- آیا شاسی دستگاه تحت عملیات تنشزدایی (Stress Relieving) قرار گرفته است تا در اثر حرارت مداوم کوره دچار تابدیدگی و از دست رفتن تراز نشود؟
- ضخامت قوطیها و پروفیلهای به کار رفته در شاسی و سینی چقدر است؟ (سینی نباید تحت فشار منفی ۱ بار دچار انحنا شود).
2. برند و ظرفیت پمپ وکیوم (Pump Power & Capacity):
- برای کارهای صنعتی، پمپهای روغنی با ظرفیت ۱۰۰ تا ۲۰۰ مترمکعب در ساعت از برندهای معتبر ارجحیت دارند.
- آیا پمپ مجهز به گیج فشار دیجیتال و شیر یکطرفه (Non-return Valve) جهت حفظ خلأ در صورت قطعی برق است؟
3. سیستم گرمایشی و نوع هیترها (Heating System):
- هیترها از نوع المنتی تابشی هستند یا المنتهای سرامیکی؟ (المنتهای سرامیکی توزیع حرارت بسیار یکنواختتری دارند و از ریزش موضعی دما جلوگیری میکنند).
- آیا کوره مجهز به سیستم سنسورینگ چندنقطهای (Thermo-couples) و کنترلر PID جهت جلوگیر از نوسان دما است؟
4. کیفیت لاستیک سیلیکون (در مدلهای ممبران):
- لاستیک سیلیکونی باید دارای دانسیته بالا، گرید نسوز (مقاومت تا ۲۴۰+ درجه) و قابلیت کشسانی تا ۷۰۰ درصد باشد.
5. سیستم حرکتی کوره (آسانسوری / واگنی):
- در مدلهای آسانسوری: کیفیت جکهای پنوماتیک یا هیدرولیک بازکننده کوره و وجود قفلهای ایمنی مکانیکی.
- در مدلهای واگنی: کیفیت ریلها و واگنهای هوشمند جهت حرکت روان کوره بدون لرزش.
6. تابلو برق و اتوماسیون (PLC & Electrical Panel):
- استفاده از قطعات معتبر برقی (سفارشیسازی با قطعات هیوندای، اشنایدر یا دلتا) و مجهز بودن به مانیتور لمسی (HMI) با قابلیت ذخیره فرمولهای پخت مختلف برای روکشهای گوناگون.
7. خدمات پس از فروش و تامین قطعات:
- در دسترس بودن قطعات مصرفی مانند چسب، لاستیک سیلیکون، تیغههای کاتر و قطعات پمپ.
سوالات متداول
1. تفاوت اصلی پرس وکیوم آسانسوری و واگنی چیست و کدامیک برای من مناسبتر است؟
در مدل آسانسوری، کوره حرارتی به صورت عمودی بالا و پایین میرود و به دلیل عدم نیاز به ریل جانبی، حداقل فضای کارگاهی را اشغال میکند. اما در مدل واگنی (ریلی)، کوره به صورت افقی روی سینیها جابهجا میشود و امکان استفاده از ۲ یا ۳ سینی کاری به صورت همزمان وجود دارد. اگر فضای کارگاه شما محدود است، مدل آسانسوری و اگر تیراژ تولید بالا دارید، مدل واگنی ۲ یا ۳ سینی گزینه بهینهتری است.
2. آیا با دستگاه پرس وکیوم معمولی میتوان روکش طبیعی چوب زد؟
خیر، روکشهای چوب طبیعی به دلیل عدم برخورداری از خاصیت خمیری (پلاستسیته) PVC، در زوایای تند زیر وکیوم معمولی میشکنند. برای روکشدهی چوب طبیعی، چرم یا پارچه، حتماً باید از دستگاه پرس وکیوم ممبران (مجهز به لاستیک سیلیکون) استفاده شود تا فشار به صورت یکنواخت به قطعه وارد گردد.
3. علت اصلی کنده شدن روکش PVC از روی MDF بعد از چند روز چیست؟
این مشکل معمولاً سه علت اصلی دارد: ۱) نرسیدن دمای چسب به دمای فعالسازی (۶۰ تا ۸۰ درجه سانتیگراد روی سطح کار)، ۲) پاشش یکلایه و کم چسب در لبههای فیبری MDF، و ۳) عدم رعایت زمان خشک شدن اولیه چسب (Flash-off Time) که موجب محبوس شدن بخار آب زیر روکش میشود.
4.مصرف برق دستگاه پرس وکیوم چقدر است و چگونه میتوان آن را کاهش داد؟
پاسخ: میزان مصرف برق عمدتاً مربوط به المنتهای کوره حرارتی (بین ۱۲ تا ۲۴ کیلووات) است. استفاده از دستگاههای پرس وکیوم هیتر متحرک آوا ماشین (۲ سینی و ۳ سینی) به دلیل روشن نبودن بیپایان کوره و انتقال اتوماتیک هیتر بین سینیها، مصرف برق را تا ۴۰ درصد کاهش میدهد.
عدم شناخت دقیق انواع ساختار شاسی (آسانسوری، واگنی، صندوقی و ممبران) و عدم تنظیم درست پارامترهای حرارتی و مکش میتواند منجر به عیوبی همچون چروکیدگی روکش، عدم چسبندگی در زوایای منفی یا سوختگی سطح PVC شود. از این رو، انتخاب دستگاهی با پمپ مناسب، سیستم گرمایشی یکنواخت و شاسی مستحکم، تعیینکنندهترین فاکتور در کیفیت خروجی و کاهش ضایعات تولید است.
آیا برای تجهیز خط تولید یا ارتقای ماشینآلات کارگاه خود نیاز به راهنمایی دارید؟ کارشناسان ارشد مهندسی آوا ماشین آماده ارائه مشاوره رایگان پیش از خرید، محاسبات فنی تناژ و ابعاد سینی و ارسال پیشفاکتور هستند.