

بررسی پرس وکیوم آسانسوری؛ مشخصات فنی، سرعت و ابعاد کارگاهی
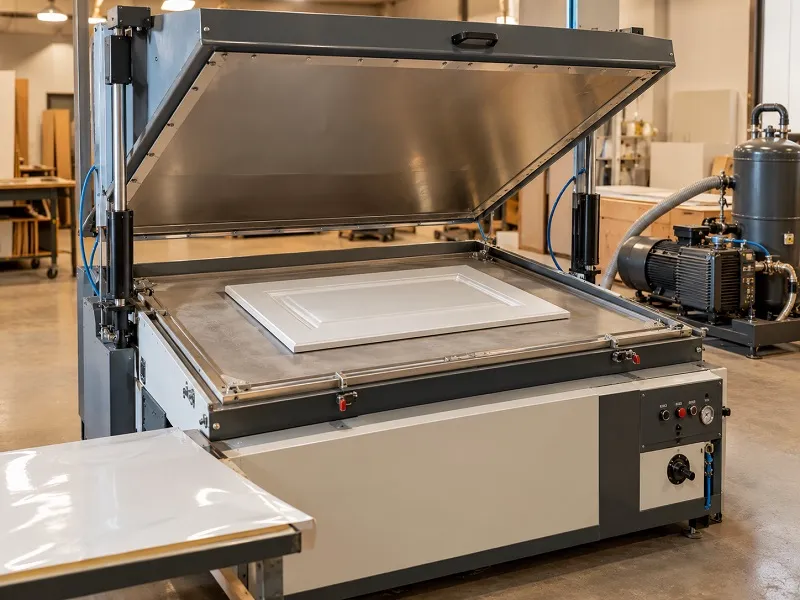
پرس وکیوم آسانسوری نوعی دستگاه روکشکاری PVC و خمکاری MDF است که کوره حرارتی آن به صورت عمودی (آسانسوری) باز و بسته میشود:
- این دستگاه با ابعاد اشغالی حدودی ۳.۲ در ۱.۹۵ متر، بیش از ۵۰٪ فضای کمتر نسبت به مدلهای واگنی (که نیازمند ریل ۷ متری هستند) اشغال میکند و انتخابی ایدهآل برای کارگاههای با فضای محدود است.
- در مدلهای تکجک، جک در مرکز شاسی قرار گرفته و لنگر حرکتی توسط شفتهای راهنمای سختکاریشده مهار میشود که علاوه بر کاهش هزینه خرید، استهلاک سیستم پنوماتیک را کاهش میدهد.
- سرعت کارکرد این دستگاه بهطور متوسط ۱۰ تا ۱۵ پارت کاری در ساعت (با ابعاد مفید سینی ۱۴۰در۳۰۰ سانتیمتر و پمپ وکیوم روغنی ۱۰۰ مترمکعبی) است.
به عنوان مهندسی که سالها در محیطهای کارگاهی و خطوط تولید صنایع چوب و MDF حضور داشتهام، انتخاب دستگاه پرس وکیوم صنعتی را همواره یک نقطه عطف در سودآوری و راندمان کارگاه میدانم. یکی از حیاتیترین دغدغههای کارگاهداران و تولیدکنندگان، محدودیت فضای کارگاهی در کنار نیاز به افزایش تیراژ و حفظ کیفیت چسبندگی روکشهای PVC و ممبران است. در این میان، پرس وکیوم آسانسوری به عنوان یک راهکار مکانیکی هوشمندانه طراحی شده است تا با حذف حرکات افقی کوره، بالاترین بهرهوری را در حداقل فضای ممکن ارائه دهد. تصمیمگیری میان انتخاب مدلهای تکجک مرکزی و دوجک جانبی یا بررسی نرخ مکش پمپ، مستقیماً با ابعاد قطعات، استهلاک شاسی و زمان سیکل پخت (Cycle Time) در ارتباط است. برای درک سریع ساختار و ارزیابی فنی این دستگاه، جدول چکیده زیر مشخصات بنیادی آن را خلاصه میکند.
| ویژگی کلیدی | مقدار / ارزیابی مهندسی |
|---|---|
| مکانیزم حرکت کوره | عمودی آسانسوری (با جکهای پنوماتیک / هیدرولیک) |
| ابعاد استاندارد میز کار | ۱۴۰ × ۳۰۰ سانتیمتر |
| نوع پمپ وکیوم | ۱۰۰ متر مکعب در ساعت روغنی (با خلاء عمیق ۰٫۰۸- تا ۰٫۰۹۵- بار) |
| متراژ کارگاهی مورد نیاز | حداقل ۳ × ۴ متر (حدود ۱۲ متر مربع) |
| سرعت سیکل پخت و مکش | ۴۰ تا ۹۰ ثانیه پخت روکش (تخلیه سریع هوا با فشار منفی عالی) |
برای درک دقیقتر کارکرد این ماشین صنعتی، بررسی مکانیزم حرکتی کوره و تأثیر مستقیم آن بر جریان کاری کارگاه الزامی است. همچنین جهت آشنایی با انواع دستگاه های پرس وکیوم صنعتی به مقاله “دستگاه پرس وکیوم چیست؟” مراجعه کنید.
پرس وکیوم آسانسوری چیست و چه تفاوتی با سایر مکانیزمها دارد؟
در تحلیل جریان کاری کارگاههای صنایع چوب، انتخاب ساختار حرکتی کوره (آسانسوری در برابر مدلهای واگنی و صندوقی) نقش تعیینکننده در ایمنی اپراتور، استهلاک مکانیکی و حفظ کیفیت قطعات پیش از پخت دارد. در مدلهای واگنی، کوره بر روی ریلهای افقی جابهجا میشود که نیاز به فضایی حداقل دو برابر طول دستگاه دارد. اما در پرس وکیوم آسانسوری، مکانیزم حرکتی بر پایه جکهای عمودی استوار است که کوره حرارتی را بهصورت مستقیم روی سینی کار باز و بسته میکنند. این تفاوت مکانیکی، علاوه بر کاهش استهلاک ریلها، از تکانهای ناگهانی و آسیب به چیدمان قطعات جلوگیری مینماید.
مکانیزم حرکت عمودی کوره؛ چرا پرس آسانسوری بهینه است؟
مکانیزم حرکت عمودی (۹۰ درجه) در پرس وکیوم آسانسوری به وسیله جکهای متصل به شاسی و کوره اجرا میشود. با فعال شدن سیستم، کوره حرارتی بدون نیاز به هیچگونه حرکت افقی، مستقیماً به سمت بالا رفته و پس از چیدمان قطعات، به آرامی روی سینی کار فرود میآید. این طراحی، نیاز به نصب ریلهای جانبی طولانی را کاملاً برطرف میسازد.
حذف حرکت افقی کوره تنها به معنی صرفهجویی در متر مربع کارگاه نیست؛ بلکه در عمل از وزش باد ناشی از حرکت کوره به سمت روکشهای PVC نازک و جابهجا شدن آنها جلوگیری میکند. همچنین ریسک برخورد فیزیکی دست یا لباس اپراتور با فریم سینی یا روکشهای آمادهشده برطرف شده و خطای انسانی در چیدمان دقیق قطعات MDF ابزارخورده به حداقل ممکن میرسد.
پایداری این حرکت عمودی و حفظ تعادل کوره در طول زمان، مستقیماً به ساختار مکانیکی جکها وابسته است؛ موضوعی که مرز میان مدلهای اقتصادی تکجک و نمونههای صنعتی دوجک را مشخص میسازد.
بررسی تخصصی سیستم جک؛ مدلهای تکجک در برابر دوجک
سیستم جک در پرس وکیوم آسانسوری، قلب تپنده حرکت کوره و عامل اصلی حفظ تعادل و طول عمر شاسی دستگاه است. اگر جکها نتوانند کوره را به صورت کاملاً تراز و بدون لرزش جابهجا کنند، کوره در درازمدت دچار تابدیدگی شده و آببندی سینی وکیوم مختل میشود.
مزایای فنی مدل تکجک مرکزی (Single-Jack System)
مدلهای تکجک مرکزی از یک جک قدرتمند در مرکز شاسی برای هدایت کوره به سمت بالا و پایین استفاده میکنند. ارزیابی مکانیکی این مدل نشاندهنده ویژگیهای زیر است:
- هزینه خرید اقتصادی: به دلیل استفاده از یک جک و اتصالات سادهتر، قیمت تمامشده دستگاه برای خریدار پایینتر است.
- سادگی تعمیر و نگهداری: تعداد قطعات متحرک و اتصالات پنوماتیک/هیدرولیک کمتر بوده و سرویس دورهای آن با سرعت انجام میشود.
- مناسب برای ابعاد استاندارد: این سیستم برای سینیهای کاری کوچکتر یا متوسط و تیراژهای کارگاهی معمولی پاسخی کاملاً ایدهآل ارائه میدهد.
چه زمانی باید مدل دوجک یا هیدرولیک را انتخاب کنیم؟
در ابعاد کاری بزرگتر (مانند سینیهای ۱۴۰ × ۳۰۰ سانتیمتر)، کوره حرارتی دارای طول و وزن قابل توجهی است. در این شرایط، استفاده از سیستم دوجک جانبی (پنوماتیک یا هیدرولیک) ترجیح داده میشود. عملکرد سنکرون و همزمان جکهای جانبی باعث توزیع یکنواخت نیرو در دو طرف فریم شده و از اعمال گشتاور خمشی و تابدیدگی شاسی سنگین ۳ متری تحت بارگذاریهای متناوب جلوگیری میکند. این مکانیزم، لرزش کوره در هنگام فرود روی سینی را کاملاً مهار کرده و دوام فریم را تضمین مینماید.
| معیار ارزیابی | مدل تکجک مرکزی | مدل دوجک (پنوماتیک / هیدرولیک) |
|---|---|---|
| نرخ استهلاک | متوسط (در ابعاد بزرگ احتمال از تراز خارج شدن وجود دارد) | بسیار پایین (حفظ تراز کامل شاسی و کوره) |
| حداکثر ابعاد سینی | مناسب برای ابعاد کوچک و متوسط | بینقص برای ابعاد بزرگ (۱۴۰ × ۳۰۰ سانتیمتر) |
| ثبات فریم و کوره | احتمال لرزش خفیف در طولهای بلند | ثبات کامل، بدون لرزش و توزیع یکنواخت نیرو |
| قیمت تمامشده | پایینتر و کاملاً اقتصادی | بالاتر (توجیه اقتصادی بالا برای کارهای صنعتی) |
علاوه بر ثبات مکانیکی شاسی، عامل دیگری که مستقیماً سودآوری مالی کارگاه را هدایت میکند، نرخ پخت و سرعت مکش پمپ وکیوم است.
تحلیل سرعت کارکرد، زمان سیکل پخت (Cycle Time) و راندمان تولید
در اقتصاد کارگاههای مصنوعات چوبی، «زمان سیکل پخت» (Cycle Time) تعیینکننده ظرفیت خروجی روزانه و میزان سودآوری است. هرچه زمان پیشگرمایش، تخلیه هوا و تثبیت چسب کوتاهتر و دقیقتر باشد، تعداد پارتهای کاری انجامشده در یک شیفت افزایش یافته و هزینههای سربار انرژی کاهش مییابد.
نرخ پخت و تخلیه هوا با پمپ وکیوم روغنی ۱۰۰ متر مکعبی
عملکرد پرس وکیوم آسانسوری تا حد زیادی به توان پمپ مکش وابسته است. استفاده از پمپ وکیوم روغنی با ظرفیت ۱۰۰ متر مکعب در ساعت، رسیدن به فشار منفی استاندارد بین ۰.۰۸- تا ۰.۰۹۵- بار (معادل -۸۰ تا -۹۵ کیلوپاسکال) را در کوتاهترین زمان ممکن تضمین میکند. این مکش قوی همزمان با رسیدن سطح MDF به دمای فعالسازی چسب پلیاورتان (۶۰ تا ۸۰ درجه سانتیگراد) عمل میکند.
سیکل پخت و مکش در این دستگاه طی ۴ مرحله مشخص انجام میشود:
- پیشگرمایش و نرم شدن روکش PVC: قرارگیری کوره روی سینی و تابش حرارت المنتها (دمای کوره ۱۳۰ تا ۱۶۰ درجه سانتیگراد) جهت انتقال روکش به حالت ترموپلاستیک و خمیری.
- استارت پمپ و مکش سریع: فعال شدن پمپ وکیوم ۱۰۰ متری و تخلیه آنی هوای محبوس زیر روکش با فشار منفی تا ۰.۰۹۵- بار.
- تثبیت فشار و فعالسازی چسب: چسبیدن کامل روکش به MDF و فعال شدن رزین چسب PUR در دمای ۶۰ تا ۸۰ درجه سانتیگراد سطح قطعه.
- خنکسازی تحت فشار جهت جلوگیری از برگشت فنری (Rebound): تداوم مکش پمپ تا افت دمای روکش به زیر ۵۰ درجه سانتیگراد؛ نقطهای حیاتی که چسب پلیاورتان از حالت سیال خارج شده و «تثبیت ساختاری اولیه» (Initial Green Strength) اتصالات رخ میدهد.
بهرهگیری از پمپ روغنی ۱۰۰ متری در مقایسه با پمپهای ضعیفتر (مانند ۶۰ متری یا خشک)، هوای زیر روکش را پیش از سرد شدن آن تخلیه میکند. این عملکرد سریع مانع از ایجاد حبابهای هوا شده و از جدا شدن روکش PVC در لبههای تند و شیارهای عمیق ناشی از تراش CNC بهطور کامل جلوگیری مینماید.
برای جانمایی صحیح این نرخ تولید در فضای کاری، ارزیابی دقیق ابعاد دستگاه و متراژ کارگاه گام بعدی است.
ابعاد دستگاه و متراژ مناسب فضای کارگاهی
هزینه اجاره یا خرید ملک کارگاهی یکی از اصلیترین فاکتورهای مالی تعیینکننده در سودآوری تولیدکنندگان است. بهرهوری حداکثر از هر متر مربع فضای کارگاه، ایجاب میکند که ماشینآلاتی با حداقل فضای اشغالی و بالاترین بازدهی انتخاب شوند.
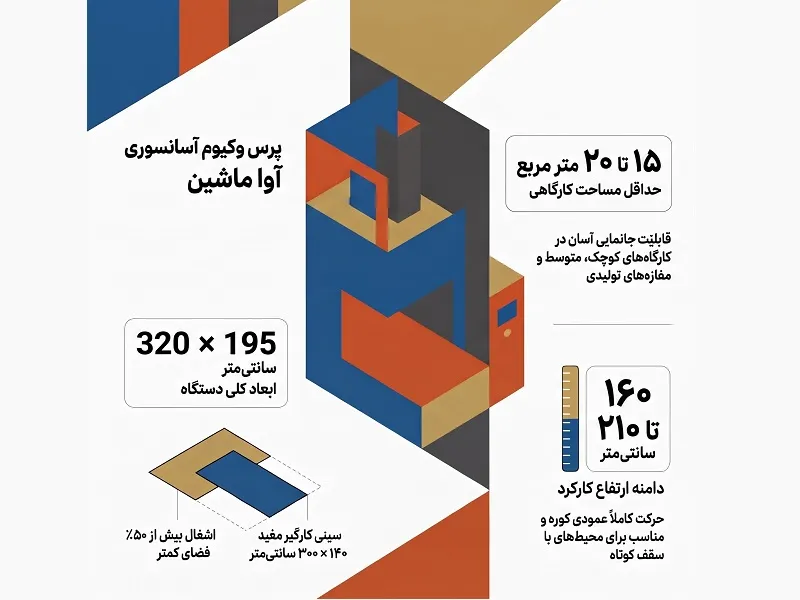
مقایسه متراژ اشغالی پرس آسانسوری با مدلهای واگنی ۲ سینی
پرس وکیوم آسانسوری با ابعاد کاری استاندارد ۱۴۰ × ۳۰۰ سانتیمتر، شاسی متناسبی دارد که دقیقاً به اندازه ابعاد خود دستگاه فضا اشغال میکند. در مقابل، مدلهای واگنی ۲ سینی به دلیل حرکت افقی کوره به سمت چپ و راست، نیازمند متراژ طولی بسیار زیادی هستند.
از منظر «هزینه فرصت متراژ اشغالی»، آزادسازی حدود ۶ متر مربع از فضای کارگاه با انتخاب مدل آسانسوری به جای مدل واگنی، امکان جانمایی یک دستگاه ایستگاه چسب یا یک دستگاه لبهچسبان PVC یا فرز مونتاژ اضافه را بدون نیاز به توسعه یا اجاره سوله بزرگتر فراهم میسازد.
| شاخص فضایی | پرس وکیوم آسانسوری | پرس وکیوم واگنی ۲ سینی |
|---|---|---|
| فضای اشغالی خود دستگاه | حدود ۴٫۲ متر مربع (۱٫۴ × ۳ متر) | حدود ۱۰٫۵ متر مربع (۱٫۵ × ۷ متر) |
| حداقل فضای عملیاتی کارگاه | ۳ × ۴ متر (۱۲ متر مربع) | ۳ × ۷ متر تا ۳ × ۱۰ متر |
| نیاز به فضای ریل جانبی | ندارد (حرکت عمودی جکها) | دارد (ریلهای افقی جانبی) |
| مناسب برای متراژ کارگاه | زیر ۵۰ متر مربع (کارگاههای کوچک و شهری) | بالای ۱۰۰ متر مربع (واحدهای صنعتی و بزرگ) |
این مشخصات فضایی نشان میدهد که پرس وکیوم آسانسوری بهترین گزینه برای تولیدکنندگان خدمات CNC، سازندگان کابینتهای نئوکلاسیک و ممبران، تابلوسازان (حروف برجسته) و کارگاههای کوچک تا متوسط شهری است که قصد دارند بدون نیاز به متراژ بالای کارگاهی، کیفیتی در سطح صنعتی ارائه دهند.
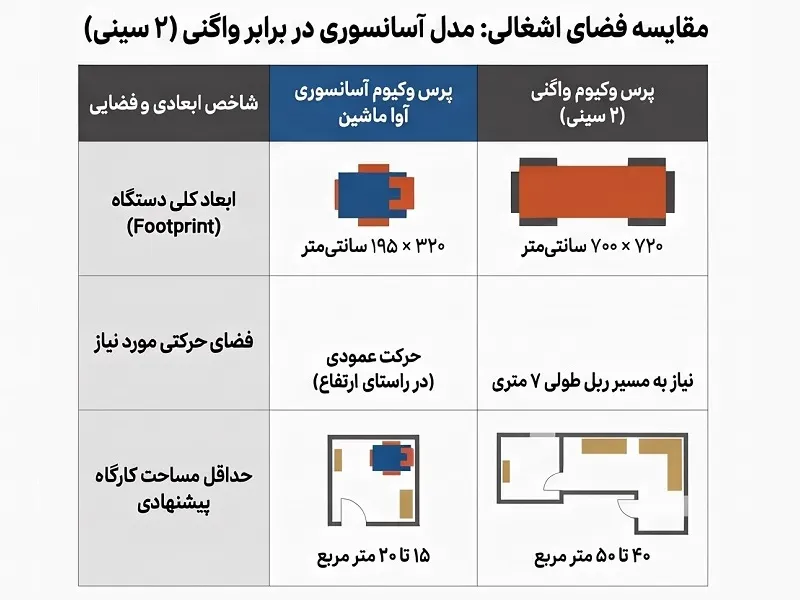
جدول جامع مشخصات فنی پرس وکیوم آسانسوری آوا ماشین
تطبیق مشخصات فنی دستگاه با متریالهای مصرفی (از جمله روکشهای PVC با ضخامتهای ۰.۱۵ تا ۰.۴ میلیمتر، چسب ممبران PUR و قطعات MDF ابزارخورده) شرط اصلی دستیابی به خروجی بدون ضایعات است. در ادامه، جدول مشخصات فنی مرجع برای پرس وکیوم آسانسوری آوا ماشین ارائه شده است.
| پارامتر فنی | مشخصات مهندسی دستگاه |
|---|---|
| ابعاد مفید کارگیر | ۱۴۰ × ۳۰۰ سانتیمتر |
| نوع پمپ وکیوم | ۱۰۰ متر مکعب در ساعت روغنی (ایجاد خلاء عمیق و عالی) |
| سیستم حرارتی | المنتهای تابشی / حرارتی با توزیع یکنواخت دما |
| محدوده دمای کوره | ۱۳۰ تا ۱۶۰ درجه سانتیگراد |
| میزان فشار منفی پمپ | ۰٫۰۸- تا ۰٫۰۹۵- بار (۸۰- تا ۹۵- کیلوپاسکال) |
| نوع سیستم حرکتی کوره | آسانسوری با جکهای پنوماتیک یا هیدرولیک |
| متریالهای قابل پردازش | روکش PVC، ممبران، شیتهای ترموفرمینگ، MDF ابزارخورده کابینت و درب |
تلفیق همافزا (سنرژیک) پمپ وکیوم ۱۰۰ متری روغنی و المنتهای تابشی با توزیع یکنواخت، باعث میشود دمای سطح روکش همزمان با تخلیه کامل هوا به نقطه پلاستیسیته برسد. این هماهنگی دقیق حرارت و مکش، نه تنها احتمال سوختگی یا تغییر رنگ PVC را صفر میکند، بلکه استهلاک المنتها و پمپ را به شدت کاهش داده و طول عمر مفید دستگاه را افزایش میدهد.
برای پاسخ به پرسشهای کلیدی خریداران و جمعبندی نکات فنی، بخش سوالات متداول در ادامه ارائه شده است.
سوالات متداول (FAQ)
1. آیا پرس وکیوم آسانسوری برای کارگاههای با فضای محدود (زیر ۵۰ متر) مناسب است؟
بله، این دستگاه به دلیل حرکت عمودی کوره و عدم نیاز به ریل افقی جانبی، حداقل فضای کارگاهی (حدود ۳ × ۴ متر) را اشغال میکند. متراژ اشغالی آن تقریبا نصف مدلهای واگنی ۲ سینی بوده و بهترین انتخاب برای فضاهای کوچک و شهری است.
2. تفاوت اصلی مدل تکجک و دوجک در پرس وکیوم آسانسوری چیست؟
مدل تکجک مرکزی اقتصادیتر بوده و برای ابعاد کوچکتر یا تیراژهای متوسط مناسب است. اما مدل دوجک (پنوماتیک یا هیدرولیک) ثبات فریم بالا، عدم لرزش کوره و توزیع یکنواخت فشار را در ابعاد بزرگ (مانند ۱۴۰ × ۳۰۰ سانتیمتر) در طول زمان تضمین میکند.
3. چرا پمپ وکیوم روغنی ۱۰۰ متر مکعبی برای این دستگاه ترجیح داده میشود؟
پمپ روغنی ۱۰۰ متری توانایی ایجاد خلاء عمیقتر (تا ۰.۹۵- بار) و سرعت بالای تخلیه هوا را دارد. این سرعت بالا مانع از سرد شدن روکش PVC قبل از چسبیدن کامل شده و از بروز حبابزدگی در شیارهای عمیق CNC جلوگیری میکند.
4. آیا میتوان با پرس وکیوم آسانسوری، روکش طبیعی چوب را هم پرس کرد؟
برای پرس کردن روکشهای طبیعی چوب، چرم یا پارچه که انعطافپذیری ترموپلاستیک ندارند، دستگاه باید مجهز به صفحه یا لاستیک سیلیکونی (مدل ممبران) باشد. لاستیک سیلیکونی فشار را یکنواخت توزیع کرده و از شکستن روکش چوب در زوایای تند جلوگیری میکند.
5. نرخ تولید و زمان سیکل پخت در پرس وکیوم آسانسوری چقدر است؟
زمان پخت بر اساس ضخامت روکش PVC (بین ۰.۱۵ تا ۰.۴ میلیمتر) متغیر است و مرحله پیشگرمایش و پخت حدود ۴۰ تا ۹۰ ثانیه زمان میبرد. کل سیکل کاری شامل چیدمان، مکش، پخت و خنکسازی چند دقیقه طول میکشد.